ワイヤ放電加工の「経年変寸」はなぜ起きる?熱処理と加工手順で抑える精密金型の寸法安定
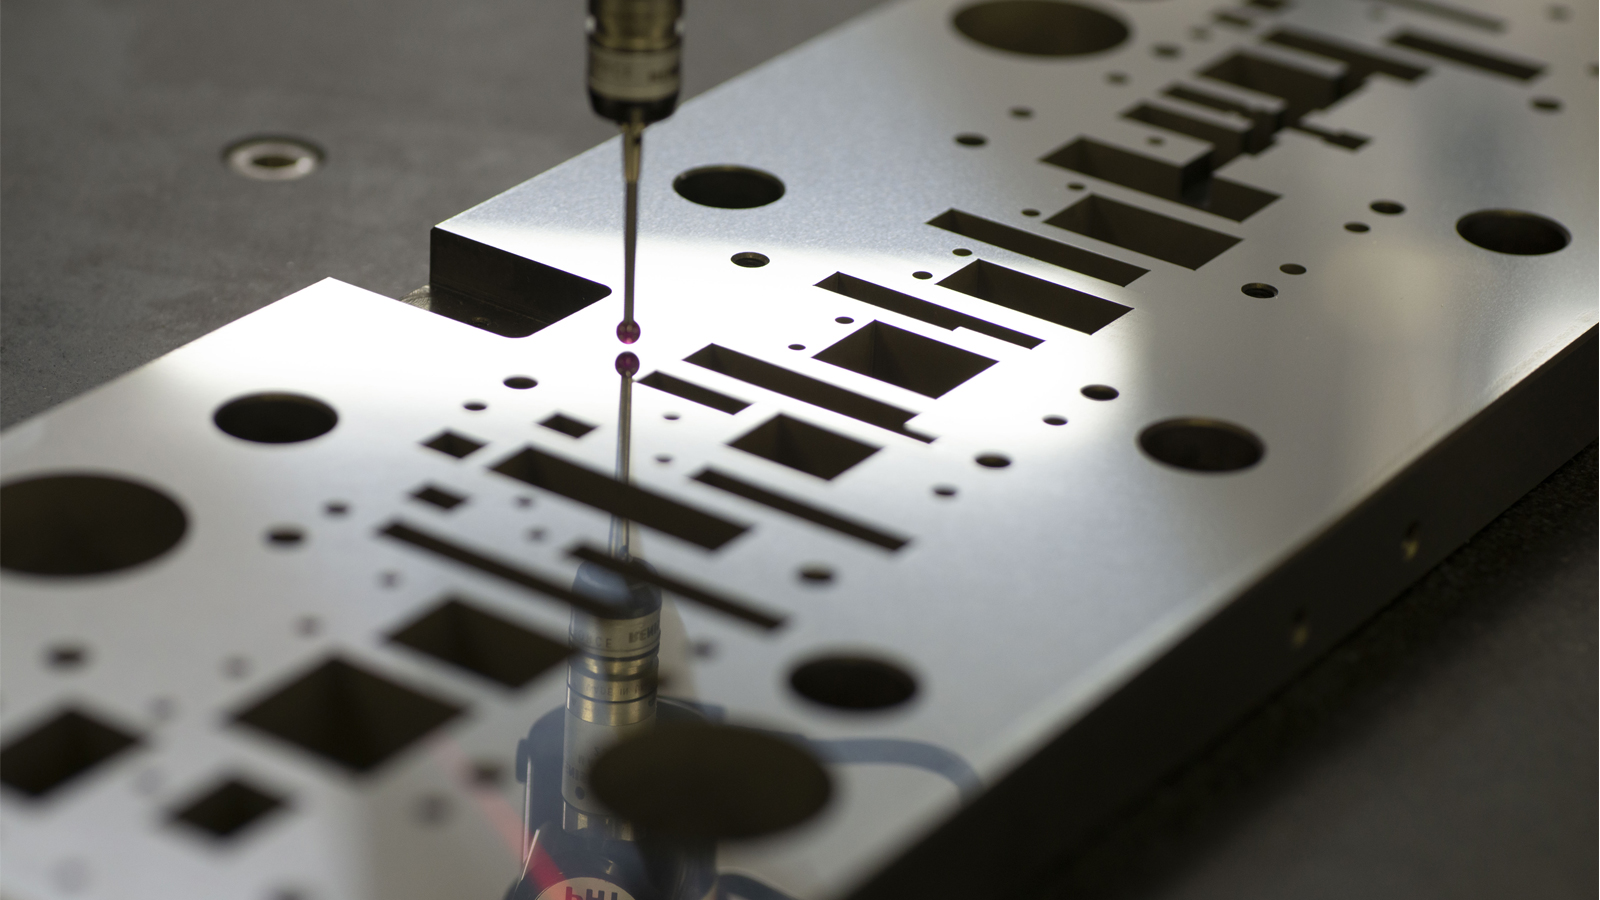
精密プレス金型のプレートは、加工直後に合格でも数週間〜数か月で寸法が動くことがあります。原因となる残留応力と残留オーステナイトの仕組み、熱処理・ワイヤ放電加工の手順・測定で変寸を抑える考え方を解説します。
精密プレス金型のダイプレートやストリッパープレートは、ワイヤ放電加工でマイクロメートル単位の寸法に仕上げます。ところが、加工直後の測定では合格だったプレートが、数週間から数か月たつと寸法が変わっていることがあります。これが「経年変寸(けいねんへんすん)」です。
ピッチ精度±2μmの世界では、わずか数μmの変化がパンチとダイのクリアランスを狂わせ、かす上がりや片当たり、早期摩耗の原因になります。このコラムでは、ワイヤ放電加工で寸法が動く仕組みと、熱処理・加工手順・測定のそれぞれで変寸を抑える考え方を解説します。
「加工中の変形」と「経年変寸」は別の現象
ワイヤ放電加工で起きる寸法の狂いは、起きるタイミングで大きく2つに分けられます。
| 加工中・加工直後の変形 | 経年変寸 | |
|---|---|---|
| いつ起きるか | 材料を切り抜いた瞬間から数時間 | 数日から数か月かけて少しずつ |
| 主な原因 | 材料内部の残留応力が、切り抜きでバランスを崩して解放される | 焼入れ鋼の組織変化(残留オーステナイトの変態)と、残った応力のゆるやかな緩和 |
| 見え方 | スリットが開く・閉じる、プレートが反る、抜いた形状が歪む | 出荷時は合格だった穴位置やピッチが、後から微妙にずれる |
| 主な対策 | 加工手順(荒加工と仕上げ加工の分離、スタート穴の位置) | 熱処理(サブゼロ処理・焼戻し)と鋼種の選定 |
どちらも根は「材料の中に残っているひずみ」ですが、効く対策が違います。トラブルの相談を受けたときも、まず「いつ寸法が変わったのか」を確認することで、原因の当たりをつけられます。
原因1:材料の中に残る「残留応力」
金型用の鋼材は、圧延や鍛造、焼入れの過程で内部に応力を抱えています。特に焼入れでは、表面が先に冷えて固まり、内部が遅れて収縮・変態するため、表面と内部で引っ張り合う力が残ります。
この状態の材料をワイヤで切り抜くと、それまで釣り合っていた力の一部が取り除かれ、残った部分が新しい釣り合いの形に動きます。これが加工中・加工直後の変形です。一般に、次のような条件ほど影響が大きくなります。
- 抜く面積が大きい(材料を多く取り除く)
- 外周に近い位置を加工する、外周から直接切り込む
- 細長い形状や、薄い肉が残る形状
- 焼入れ後の応力が大きい鋼種・熱処理条件
原因2:焼入れ鋼に残る「残留オーステナイト」
経年変寸のもう一つの、そしてやっかいな原因が残留オーステナイトです。
鋼を焼入れすると、高温のオーステナイト組織が硬いマルテンサイト組織に変わります。しかし、すべてが変わりきるわけではなく、一部がオーステナイトのまま室温に残ります。これが残留オーステナイトです。
残留オーステナイトは不安定で、時間の経過や、加工・使用中の応力、温度変化をきっかけに、少しずつマルテンサイトへ変わっていきます。マルテンサイトはオーステナイトより体積が大きいため、変態が進むと材料はわずかに膨らみます。これが、出荷後に寸法が変わる経年変寸の正体の一つです。
ポイント:SKD11 などの高炭素・高クロム系の冷間ダイス鋼は、焼入れ後に残留オーステナイトが残りやすい鋼種です。低温焼戻しのままでは多く残るため、寸法安定性を重視する精密金型では熱処理条件の選び方が重要になります。
熱処理で抑える:サブゼロ処理と焼戻し
経年変寸を抑える基本は、使い始める前に、組織の変化と応力の緩和をできるだけ済ませておくことです。
サブゼロ処理
焼入れ直後の材料を0℃以下(ドライアイスや液体窒素などで冷却)に冷やし、残留オーステナイトのマルテンサイトへの変態を強制的に進める処理です。後から少しずつ変わるはずだった分を、先に変えてしまうイメージです。サブゼロ処理の後は、必ず焼戻しを行います。
焼戻しの温度と回数
焼戻しは、焼入れでできたマルテンサイトに粘りを与え、応力をやわらげる処理です。冷間ダイス鋼では、一般に低温焼戻しよりも高温焼戻しのほうが残留オーステナイトを減らしやすく、寸法安定性に有利とされます。また、焼戻しを1回で終わらせず複数回行うことで、組織の安定化が進みます。
ただし、焼戻し温度を上げれば硬さや耐摩耗性とのバランスも変わります。「寸法安定性」「硬さ」「靭性(欠けにくさ)」のどれを優先するかは、その部品が金型のどこで、どんな負荷を受けるかで決まります。
鋼種の選定
熱処理だけでなく、鋼種そのものの選び方も効きます。粉末ハイスや、寸法安定性に配慮して成分を調整した冷間ダイス鋼など、選択肢は複数あります。超硬合金は鋼のような相変態がないため経年変寸は小さい一方、後述するワイヤ放電加工ならではの注意点があります。
熱処理を外部に依頼する場合は、鋼種と狙いの硬さだけでなく「寸法安定性を重視する部品であること」を熱処理業者と共有し、条件をそろえておくことが、ロットごとのばらつきを減らす近道です。
加工手順で抑える:ワイヤ放電加工の段取り
熱処理で材料を安定させても、ワイヤ放電加工の手順が悪ければ、加工中の変形は防げません。精度を出すための基本的な考え方は次のとおりです。
荒加工で先に抜き、応力を逃がしてから仕上げる
最初のカット(ファーストカット)では仕上げ寸法より取り代を残して形状を抜き、材料が動ききってから、セカンドカット、サードカットと仕上げ加工を重ねます。荒加工で解放された応力による変形を、仕上げ加工で取り除く考え方です。精度が厳しい部品では、荒加工の後に時間を置いてから仕上げることもあります。
外周から切り込まず、スタート穴から加工する
外周から切り込むと、材料の輪がそこで切れて大きく開きやすくなります。形状の内側にスタート穴をあけ、そこから加工することで変形を小さくできます。
加工変質層を仕上げカットで薄くする
ワイヤ放電加工では、放電の熱で加工面がいったん溶けて再び固まり、硬くもろい層(再凝固層・加工変質層)ができます。この層には微細なクラックや引張の残留応力が含まれることがあり、パンチの欠けや寿命低下の原因になります。仕上げカットを重ねて変質層を薄くすることは、面粗度だけでなく、金型の寿命と寸法の安定にもつながります。
超硬合金は「電食」に注意
超硬合金を水系の加工液でワイヤ放電加工すると、結合材のコバルトが溶け出す電食が起き、表面がもろくなることがあります。電食を抑える加工電源や加工条件を選ぶことで、微細パンチの欠けを防ぎます。
測定のタイミングと温度管理
経年変寸を議論する前提として、正しく測れていることが欠かせません。鋼の線膨張係数はおよそ 11×10-6/℃ で、長さ100mmの部品なら温度が1℃違うだけで約1.1μm伸び縮みします。±2μmの精度を扱うなら、温度は寸法そのものと言ってよい要素です。
- 加工機・測定室ともに空調で温度を一定に保つ
- 加工直後の部品は温度が安定していないため、測定室に一定時間置いて温度をなじませてから測る
- 「加工直後」「組立前」「一定期間後」など、同じ部品を時間を置いて測り比べることで、経年変寸の有無と量を把握する
エムディー精密の取り組み
当社では、三菱電機製の超高精度仕様ワイヤ放電加工機 MP2400 を空調を備えた専用室で稼働させ、ダイプレート・ストリッパープレートをピッチ精度±2μmで加工しています。
そのうえで、加工機の性能だけに頼らず、素材と熱処理の組み合わせを比較検証し、加工手順と測定の段取りまで含めて経年変寸を抑え込むことに取り組んできました。プレートの寸法が後から動かないことは、金型を分解・再組立しても同じ精度に戻る「再現性」の土台であり、長寿命とメンテナンス工数の削減につながります。
まとめ
- ワイヤ放電加工の寸法の狂いには、「加工中・直後の変形」と、時間をかけて進む「経年変寸」がある
- 加工中の変形の主因は残留応力の解放。荒加工と仕上げ加工の分離、スタート穴からの加工で抑える
- 経年変寸の主因は残留オーステナイトの変態と応力の緩和。サブゼロ処理、焼戻しの温度と回数、鋼種の選定で抑える
- ±2μmを扱うなら、温度をそろえた測定と、時間を置いた測り比べが前提になる
既存の金型で「最初は良かったのに、だんだん精度が出なくなる」「部品を作り直すと寸法が合わない」といったお悩みがあれば、原因の切り分けからご相談に応じます。お気軽にお問い合わせください。